HOUSE ITEM
随州关氏石业石材加工工艺解析:从荒料到成品线条的精细流程
从一块荒料到成品线条:关氏石业的全流程拆解
在石材加工行业摸爬滚打多年的人都知道,荒料进场那一刻,才是真正考验功夫的开始。随州关氏石业有限公司的车间里,每一块大理石或花岗岩荒料都要经历切割、打磨、造型、精修四道大关,才能变成客户手里那条严丝合缝的石材线条。今天不聊虚的,直接把这套流程掰开揉碎讲清楚。
一、荒料预处理:别小看“看料”这一步
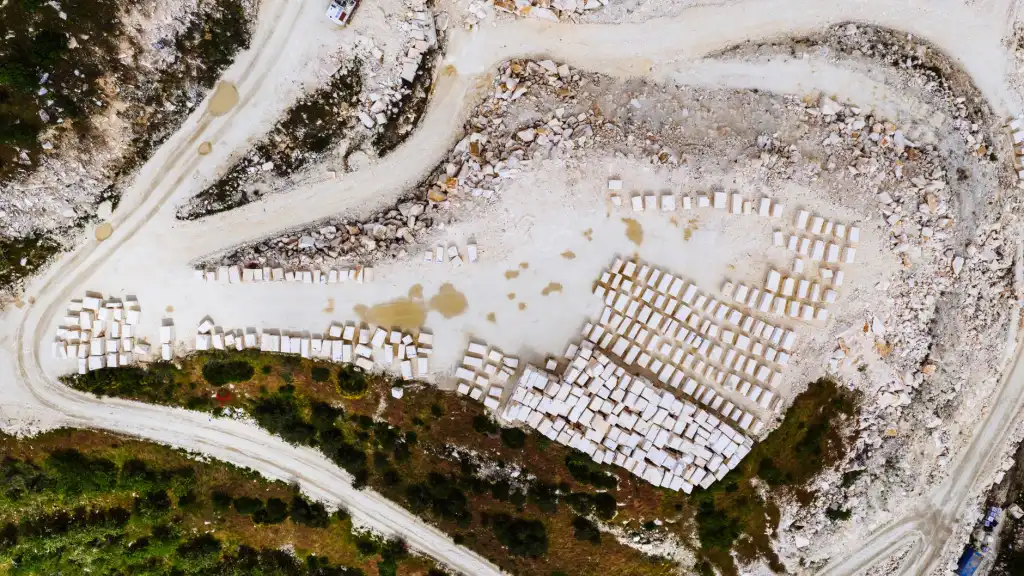
荒料到厂后,老师傅第一件事不是急着上锯,而是先淋水看纹路。这一步在行话里叫“读石”,尤其对大理石而言,裂纹方向和色带走向直接决定下锯角度。我们采用红外线桥切机配合45度旋转台,把大板切出误差不超过0.5mm的毛坯,为后续线条成型省下大量修整时间。如果跳过这步直接切,后期出现暗裂返工,成本至少翻三倍。
二、成型与仿形:数控设备与手工的博弈
线条加工的核心在成型工序。目前车间主力设备是五轴数控仿形磨边机,能一次性完成石英石、人造石的罗马线、倒角线、弧形线等复杂截面。但数控不是万能钥匙——遇到纹路特殊的花岗岩,比如随州本地知名的芝麻白,机器走刀容易崩边,这时候就得靠老师傅上手,用金刚石成型轮手工推磨。两种方式结合,效率能提升40%,同时把废品率压在1.5%以内。
- 粗磨成型:使用50#-100#目数金刚石轮,单次进刀量控制在1-2mm,避免石材受热开裂
- 精磨抛光:依次换用200#、400#、800#、1500#树脂磨片,最后用抛光粉收尾,光泽度可达85度以上
三、线条拼接的“隐形功夫”
很多客户只看线条表面,但真正决定安装效果的是背面处理。我们所有石材线条在出厂前,背面都会开三道燕尾槽,并预埋不锈钢挂件孔位。这样做的好处是,现场安装时不用二次切割,直接用AB干挂胶固定即可。去年给武汉某售楼处做的人造石弧形线条,长度做到4.2米无缝拼接,靠的就是这套预埋工艺。
四、品控环节:数据说了算
成品线条误差标准我们卡得比国标严——长度公差±0.5mm,角度公差±0.3°,平整度用塞尺检测不超过0.2mm。每批次随机抽检3%做水煮测试,模拟极端温差环境,确保大理石线条表面不出现微裂纹。另外,所有石英石线条出厂前必须做抗污测试,用酱油和红酒静置2小时擦除,渗透率必须为零。
案例:某五星级酒店大堂的128米石材腰线
今年上半年完成的这个项目,用的是意大利进口大理石配合国产花岗岩做混搭线条。难点在于两种石材硬度差异大,拼接处容易产生0.3mm的高低差。最终解决方案是:在拼接位置采用“软硬过渡”工艺——先以花岗岩为基座,再用人造石填充过渡带,最后贴上3mm厚的大理石饰面层。整个过程耗时22天,128米线条一次性验收通过。
五、给采购方的三点实在建议
找石材加工厂合作,别只盯着报价单。第一,问清楚对方是否有数控仿形设备,纯手工打出来的线条弧度永远做不到机器那种一致性;第二,要求提供批次抽检记录,特别是异形线条的受力测试报告;第三,小样和大货之间往往有差距,签合同时约定“以首批大货为验收标准”能省去很多扯皮。
石材加工没有玄学,每一道工序都是经验和数据的累积。随州关氏石业有限公司欢迎各位同行和采购方来车间实地看流程,亲眼看看一块荒料是怎么变成你图纸上那条精致的石材线条的。